 Emre Ceylan
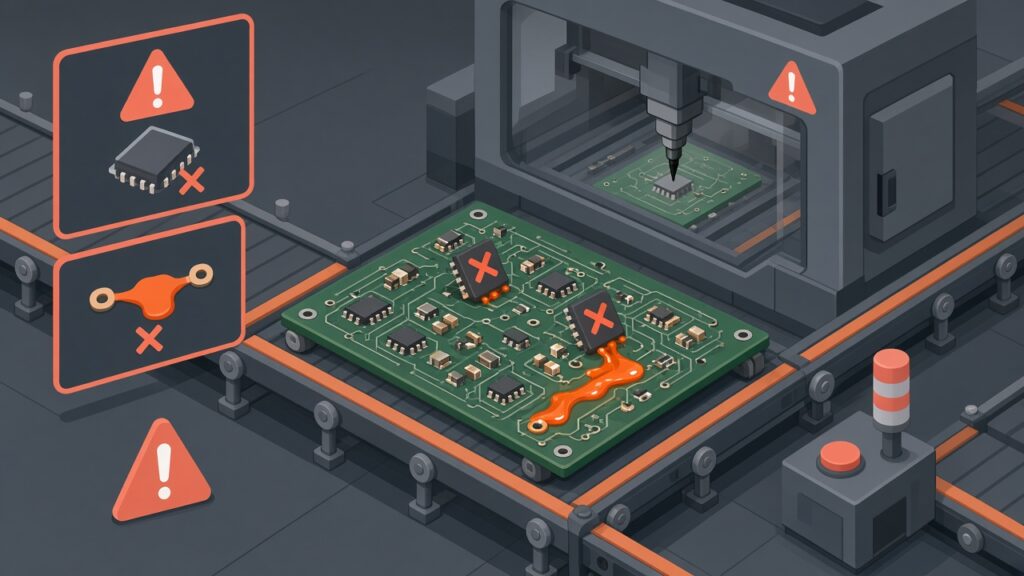
Karten, die im Prototyp perfekt laufen und in der Serienfertigung scheitern, gehören zu den häufigsten Überraschungen beim Übergang von Mustervalidierung zur Montagelinie. Auf dem Prüfstand stabile Firmware, ein Design, das bei Handlötung oder Kleinserie-PCBA einwandfrei wirkt, erzeugt bei automatischem Pick-and-Place, Reflow-Profil und Panel-Depaneling ein anderes Fehlerprofil.
Die vier Fälle unten stammen aus Revisionsnotizen zur Elektronikplatten-Fertigung und Leiterplattenentwurf bei Revan Engineering; ohne Kundennamen, Maschinenmarken oder Werksidentität. Gemeinsames Thema: in der Prototypphase übersprungene DFM-Schritte werden in der Serienlinie zu Kosten.

Was bedeutet „Prototyp perfekt, Serienfertigung scheitert“?
Damit ist gemeint, dass funktionale Validierung (Bring-up, Softwaretest, kurzer Feldversuch) Serienmontagequalität nicht garantiert. Im Prototyp eine Einzelplatine, weit tolerierte Stencil oder Handbestückung; Bauteilrotation, Pad-Paste, Panel-Randabstand und fehlende Testpunkte können übersehen werden. In der Serienfertigung wiederholt dieselbe Gerber-Datei tausendfach auf der Automatenlinie — Tombstoning, Brücken, unzureichende Lötung und Depanel-Risse werden statistisch sichtbar.
„Scheitern“ meint hier meist nicht Brand; sondern hohe Ausschussquote, ICT/FCT-Ausschuss, verspätete Lieferung und dringende ECO-Kosten. Selbst wenn die Platine elektrisch funktioniert, stoppen AOI/Röntgen-Ausschuss oder Test-Fixture-Kontaktfehler die Linie.
Problemkontext
Der Kunde genehmigt die Prototypplatine und erteilt Serienauftrag. Die erste Charge von 500 Stück kommt auf Panels; nach Reflow werden 8–12 % visuelle Lötfehler gemeldet, ICT erreicht den Testpunkt der Versorgung nicht, oder SMD-Kondensatoren lösen sich beim Depaneling. Das Designteam sagt „im Prototyp lief es“; die Montagelinie sagt „dieselbe Gerber“. Dazwischen liegt der DFM- und Prozessfenster-Unterschied.
Weil das Prototypbudget niedrig gehalten wird, werden Panelisierung, Fiducials, Testpads und Stencil-Revision verschoben. Bei Serienangebot sendet die Fabrik einen DFM-Bericht; bei knappem Bestelldatum passt die Revision nicht. Ergebnis: Ausschuss wird akzeptiert oder dringender Spin verzögert.
Technische Analyse — vier echte Fälle
Fall 1 — Tombstoning (0402-Widerstand, Reflow): Im Prototyp hielten Handlötung oder breite Pastefenster 0402-Widerstände aufrecht; in Serien-Reflow tombstoneten sie. Pad-Größen gleich, thermisches Ungleichgewicht; Paste auf kleinerem Pad schmolz zuerst, Bauteil stand auf einem Bein. AOI 6 % Ausschuss. Lösung: Pad-Anpassung, Thermal Relief, Stencil-Öffnung auf 65 % reduziert, Bauteilrotation an Reflow-Richtung ausgerichtet.
Fall 2 — Panel-Rand und Pick-and-Place-Kollision: Großes QFP 0,3 mm von der Ecke platziert; bei Einzelplatten-Prototyp kein Problem. Auf Panel machten Mouse Bite und Randabstand Düsenzugang unzureichend; Pick-and-Place-Offset und fehlende Bauteile. Lösung: kritische ICs zur Panelmitte, Panel-Umriss revidiert, Fiducials am Panelrand ergänzt.
Fall 3 — Via-in-Pad und geschlossene Vias: Via-in-Pad in der Leistungsstufe; Prototyp-Fabrik füllte Vias von Hand. Serien-Fabrik verlangte geschlossene Vias und Planarisierung; Pads ohne gefüllte Vias zeigten Void und kalte Lötstellen. Lösung: Thermal Pad + separates Via statt Via-in-Pad, oder geschlossenes Via + Backdrill-Spezifikation im Layout.
Fall 4 — Testpunkt und FCT-Fixture: Im Prototyp Messung auf zufälligen Vias mit Sonde. Serien-ICT-Fixture verlangte 1,0 mm Testpads und Mindestabstand vom Rand; kein Pad auf Versorgungsschiene. FCT-Fixture-Pogo-Pins heizten bei hohem Strom, Kontaktwiderstand schwankte. Lösung: Testpad für jedes kritische Netz, Fixture-Bohrbild an Layout angepasst, Hochstromleitung eigener Sondenpunkt.
Szenarien im Feld
- IoT-Gateway, 1000 Stück/Monat: Prototyp OK, Seriencharge 10 % AOI-Ausschuss; Lieferung zwei Wochen verzögert
- Motorsteuerungsplatine: Via-in-Pad-Void unter Leistungs-MOSFET; zurückgesandte Feldgeräte mit thermischem Shutdown
- Sensor-Interface-Platine: Mikroriss in Flexzone beim Panel-Depanel; Ausfall unter Feldschwingung
- Retrofit-Steuerkarte: Altes Formfaktor beibehalten; Bauteildichte überstieg Pick-and-Place-Limit, manuelle Nacharbeit teurer
- Dringendes ECO: Nur BOM-Tausch, Stencil unverändert; Pad-Mismatch erzeugte Brücken
Lösungsansätze
Vor Serienstart Pilot-Panel (50–100 Stück) mit derselben Fabrik und Stencil-Profil fahren zeigt Prozessfenster-Lücke zwischen Prototyp und Serie früh. Layout wird nach Serien-DRC für Panelisierung, Fiducials, Depanel-Weg und Testpads aktualisiert. Stencil-Öffnung wird padweise simuliert; 0402/0603-Gruppen mit Tombstone-Risiko erhalten Rotations- und Thermal-Pad-Revision.
Im Revan-Prozess werden Ziel-Montagelinie und Teststrategie (ICT/FCT/Flying Probe) in der Phase Leiterplattenentwurf abgefragt; bei Elektronikplatten-Fertigung wird Fabrik-DFM-Bericht mit Layout-Revision geschlossen. Montage- und Test-Fixture-Vorbereitung parallel zum Firmware-Bring-up — „laufender Prototyp“ allein ist kein Serien-Freigabedokument.
Ergebnisse / Nutzen
Wenn Karten, die im Prototyp perfekt laufen und in der Serienfertigung scheitern, früh per DFM-Revision behoben werden, sinkt Ausschuss auf einstellige Prozente, ICT/FCT-Aufbauzeit verkürzt sich, dringende ECO- und Stencil-Wechselkosten fallen. Messbares Ziel: AOI-Ausschuss unter Fabrikziel in erster Seriencharge, ICT-Yield 95 %+, Depanel ohne Schaden.
Teilt Designteam und Montagelinie eine gemeinsame DFM-Checkliste (Panel, Paste, Test, Depanel), endet die Debatte „im Prototyp lief es“ mit Daten.
Branchenbeobachtung / Erfahrung
Ein Design, das beim Prototyp mit „schnellem und billigem“ Stencil durchging, verursacht oft dieselbe Pad-Geometrie-Probleme beim Serienangebot. „Testpunkte später“ erhöht Fixture-Kosten und Ausschuss im ersten Monat. Bare-Board-Bestellung ohne Panelplanung erzeugt mechanische Spannung auf Platinen mit SMD-Last beim Depanel.
DFM ist nicht nur Fabrik-CAM-Prüfung; Pick-and-Place, Reflow, AOI und Testerreichbarkeit müssen zusammen gedacht werden. Handnacharbeit am Muster kann auf der Serienlinie nicht automatisiert wiederholt werden.
Sonuç
Karten, die im Prototyp perfekt laufen und in der Serienfertigung scheitern, entstehen durch Vermischung funktionaler Validierung und Prozesspassung. Die vier Fälle teilen Tombstoning, Panel-Rand-Platzierung, Via-in-Pad-Prozessunterschied und fehlende Testpads. Pilot-Panel, Fabrik-DFM-Revision und Test-Fixture-Planung vor Serienübergang verwandeln Prüfstandserfolg in Montagelinienqualität.
🔗 Nehmen Sie gerne Kontakt mit uns auf:
Telefon/WhatsApp: +41 76 212 8248
📧 E-Mail: info@revantechnology.ch
Für detaillierte Informationen zu unseren Dienstleistungen im Bereich Elektronikentwicklung & PCB-Design:
Revan Technology – Ihr Partner für professionelle Elektronik- und PCB-Entwicklung