 Emre Ceylan
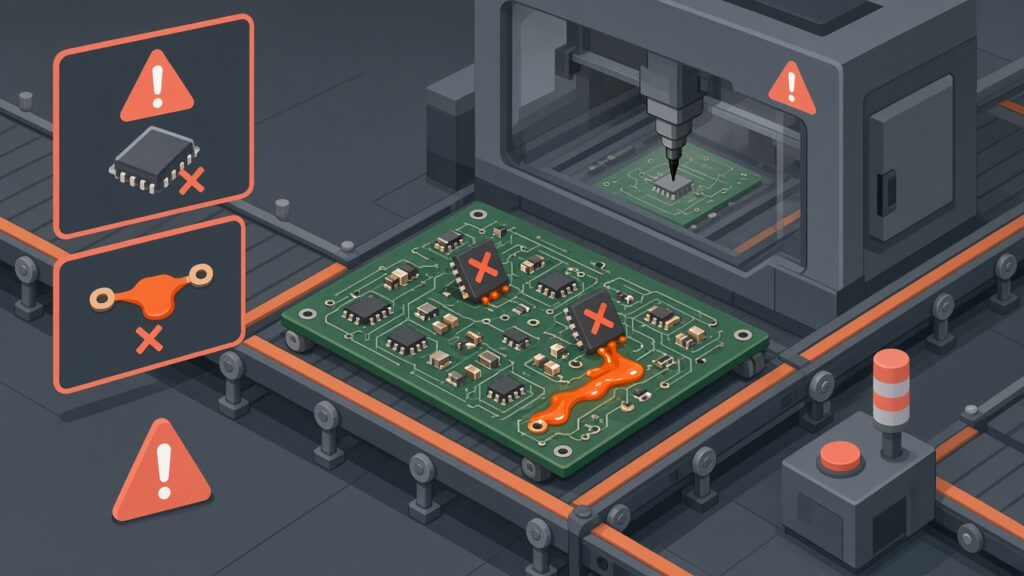
Prototipte mükemmel çalışıp seri üretimde patlayan kartlar, numune doğrulamasından montaj hattına geçişte en sık karşılaştığımız sürprizlerden biridir. Bench’te stabil çalışan firmware, el lehimli veya küçük parti PCBA’da sorunsuz görünen tasarım; otomatik pick-place, reflow profili ve panel depanel aşamasında farklı hata profili üretir.
Bu yazıdaki dört vaka Revan Mühendislik’te elektronik kart üretimi ve PCB tasarımı revizyon notlarından derlenmiştir; müşteri adı, makine markası veya fabrika kimliği yoktur. Ortak tema: prototip aşamasında atlanan DFM adımlarının seri hat maliyetine dönüşmesi.

Prototipte mükemmel çalışıp seri üretimde patlayan kartlar nedir?
Bu ifade, fonksiyonel doğrulamanın (bring-up, yazılım testi, kısa süreli saha denemesi) seri montaj kalitesini garanti etmediğini anlatır. Prototipte tek kart, geniş toleranslı stencil veya el dizgi kullanılır; bileşen rotasyonu, pad pastası, panel kenarı mesafesi ve test noktası eksiklikleri gözden kaçabilir. Seri üretimde aynı Gerber dosyası otomatik hat üzerinde binlerce tekrar edildiğinde tombstoning, bridging, insufficient solder ve depanel çatlakları istatistiksel olarak görünür hale gelir.
“Patlamak” burada genelde yangın anlamında değil; yüksek fire oranı, ICT/FCT redleri, geciken sevkiyat ve acil ECO maliyeti demektir. Kart elektriksel olarak çalışsa bile AOI/X-ray redleri veya test jig’inde temas hatası üretim hattını durdurur.
Problem bağlamı
Müşteri prototip kartı onaylar, seri sipariş verir. İlk parti 500 adet panel üzerinde gelir; reflow sonrası %8–12 görsel lehim hatası, ICT’de güç hattı test noktasına erişilememesi veya depanel sırasında SMD kapasitör kopması raporlanır. Tasarım ekibi “prototipte çalışıyordu” der; montaj hattı “Gerber aynı” der. Arada kalan boşluk DFM ve process window farkıdır.
Prototip bütçesi düşük tutulduğu için panelizasyon, fiducial, test pad ve stencil revizyonu ertelenir. Seri fiyat teklifi alındığında fabrika DFM raporu gönderir; ancak sipariş tarihi yakınsa revizyon yetişmez. Sonuç: ya fire kabul edilir ya da acil spin ile gecikme yaşanır.
Teknik analiz — dört gerçek vaka
Vaka 1 — Tombstoning (0402 direnç, reflow): Prototipte el lehim veya geniş paste penceresi ile dik duran 0402 dirençler seri reflow’ta tombstone yaptı. Pad boyutları eşit, termal dengesiz; küçük pad’e pastası erken eriyor, bileşen ayağa kalktı. AOI %6 red. Çözüm: pad eşleştirme, termal relief, stencil açıklığı %65’e düşürüldü, bileşen rotasyonu reflow yönüne hizalandı.
Vaka 2 — Panel kenarı ve pick-place çarpışması: Büyük QFP köşeye 0,3 mm mesafede yerleştirilmişti; prototipte tek kart siparişinde sorun yoktu. Panelde taşıma çubuğu (mouse bite) ve kenar boşluğu nedeniyle nozzel erişimi yetersiz kaldı; pick-place offset ve eksik bileşen. Çözüm: kritik IC’ler panel merkezine taşındı, panel outline revize edildi, fiducial panel kenarına eklendi.
Vaka 3 — Via-in-pad ve kapalı gözenek: Güç katında via-in-pad kullanıldı; prototip fabrikası viaları el ile doldurdu. Seri fabrika kapalı via ve planarizasyon istedi; dolu via olmayan pad’lerde void ve soğuk lehim. Çözüm: via-in-pad yerine termal pad + ayrı via, veya kapalı via + backdrill spesifikasyonu layout’a işlendi.
Vaka 4 — Test noktası ve FCT jig: Prototipte prob ile rastgele via üzerinden ölçüm yapıldı. Seri ICT fixture’ı 1,0 mm test pad ve kenardan minimum mesafe istedi; güç rail’inde pad yoktu. FCT jig’i pogo pin yüksek akımda ısındı, temas direnci dalgalandı. Çözüm: her kritik net için test pad eklendi, jig delik haritası layout ile eşleştirildi, yüksek akım hattı ayrı prob noktası aldı.
Saha senaryoları
- IoT gateway, 1000 adet/ay: Prototip OK, seri parti %10 AOI red; sevkiyat iki hafta gecikti
- Motor sürücü kartı: Via-in-pad güç MOSFET altında void; sahadan dönen kartlarda termal shutdown
- Sensör arayüz kartı: Panel depanel sırasında flex bölgede mikro çatlak; saha titreşiminde kopma
- Retrofit kontrol kartı: Eski form faktör korundu; bileşen yoğunluğu pick-place limitini aştı, manuel tamamlama maliyeti arttı
- Acil ECO: Stencil değişmeden sadece BOM swap; pad uyumsuzluğu bridging üretti
Çözüm yaklaşımları
Seriye geçmeden önce aynı fabrika ve stencil profili ile pilot panel (50–100 adet) koşturmak, prototip ile seri process window farkını erken gösterir. Layout’ta panelizasyon, fiducial, depanel yolu ve test pad’ler seri DRC setine göre güncellenir. Stencil açıklığı pad bazında simüle edilir; tombstone riski yüksek 0402/0603 grupları rotasyon ve termal pad revizyonu alır.
Revan sürecinde PCB tasarımı aşamasında hedef montaj hattı ve test stratejisi (ICT/FCT/flying probe) sorulur; elektronik kart üretimi tarafında fabrika DFM raporu layout revizyonu ile kapatılır. Firmware bring-up ile paralel, montaj ve test jig hazırlığı yürütülür — “çalışan prototip” tek başına seri onay belgesi değildir.
Kazanımlar
Prototipte mükemmel çalışıp seri üretimde patlayan kartlar erken DFM revizyonu ile düzeltildiğinde fire oranı tek haneli yüzdelere iner, ICT/FCT kurulum süresi kısalır, acil ECO ve stencil değişim maliyeti azalır. Ölçülebilir hedef: ilk seri partide AOI red oranı fabrika hedefinin altında, ICT yield %95+ ve depanel hasarsızlık.
Tasarım ekibi ile montaj hattı arasında ortak DFM checklist (panel, paste, test, depanel) paylaşıldığında “prototipte çalışıyordu” tartışması veriye dayalı kapanır.
Sektörel gözlem / tecrube
Prototip siparişinde “hızlı ve ucuz” stencil ile geçilen tasarım, seri teklif alındığında aynı pad geometrisinin sorun çıkarması sık görülür. Test noktası “sonra ekleriz” yaklaşımı fixture maliyetini ve ilk ay fireyi artırır. Panel planlanmadan bare board siparişi, depanel sırasında SMD yükü taşıyan kartlarda mekanik stres yaratır.
DFM sadece fabrika cam dosyası kontrolü değildir; pick-place, reflow, AOI ve test erişimi birlikte düşünülmelidir. Numune kartta el ile düzeltilen lehim, seri hatta otomasyonla tekrarlanamaz.
Sonuç
Prototipte mükemmel çalışıp seri üretimde patlayan kartlar, fonksiyonel doğrulama ile process uyumunun karıştırılmasından doğar. Dört vakada ortak payda tombstoning, panel kenarı yerleşimi, via-in-pad process farkı ve test pad eksikliğidir. Seriye geçmeden pilot panel, fabrika DFM revizyonu ve test jig planlaması yapmak; bench başarısını montaj hattı kalitesine çevirir.
🔗 Lütfen Bizimle İletişim Kurmaktan Çekinmeyin:
WhatsApp: +90 543 735 31 75
☎️ ✉️ E-Posta: info@revantechnology.com
Elektronik Kart Tasarımı (PCB Baskı Devre Tasarımı) Hizmetimiz Konusunda Ayrıntılı Bilgi İçin:
Revan Teknoloji – Elektronik Kart Tasarımı (PCB Baskı Devre Tasarımı) Hizmetimiz